Saint-Antoine-sur-Richelieu
L'atelier, machine par machine
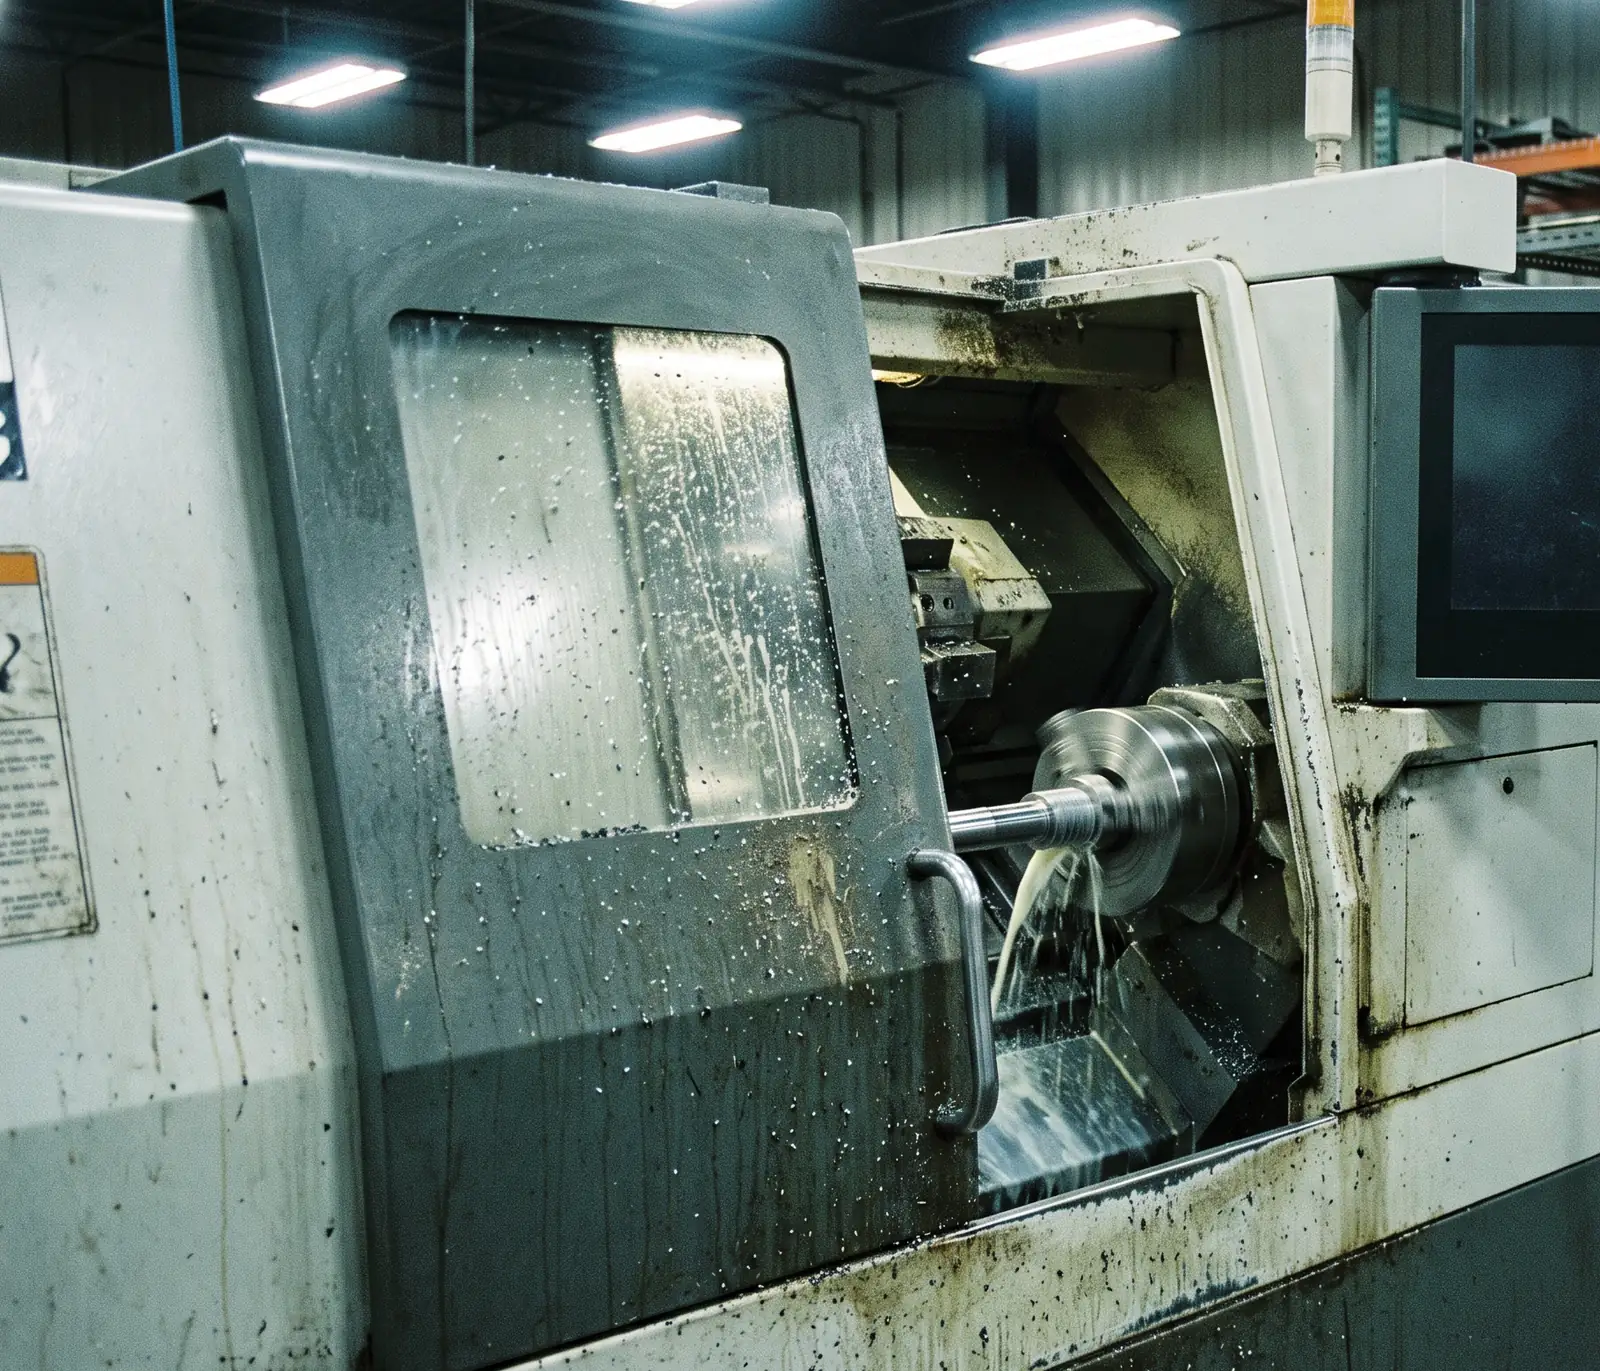
Alchemical Machines Inc. exploite à Saint-Antoine-sur-Richelieu des tours CNC (Mazak, Haas, Okuma), des centres d'usinage verticaux (Haas, Mazak), du matériel conventionnel, des postes de soudure MIG et TIG et un poste de contrôle. Les capacités ci-dessous donnent les diamètres, les courses et les broches de chaque machine.
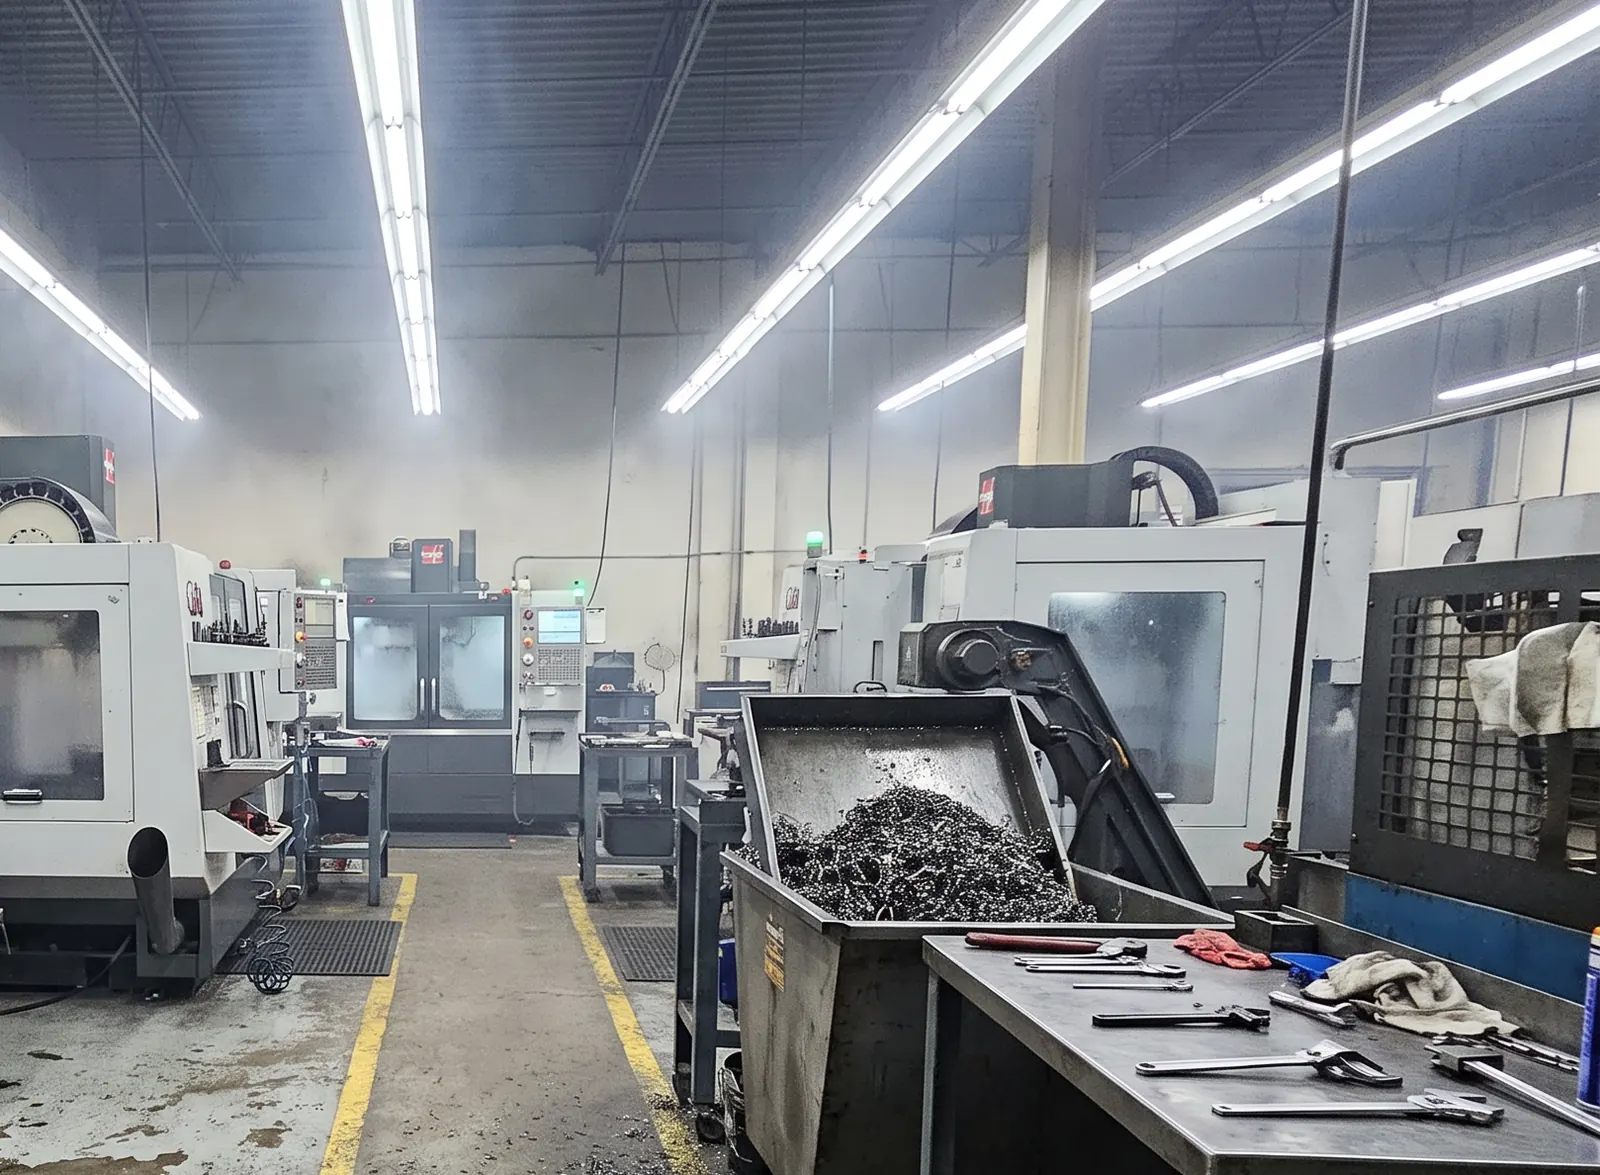 Vue générale de l'atelier
Le parc d'usinage
Une machine en tournage, une en fraisage, une conventionnelle : chaque pièce passe sur celle qui convient, pas sur celle qui est libre.
| Machine | Type | Ø max tournage | Longueur max | Broche | Passage de barre | Notes |
|---|---|---|---|---|---|---|
| Mazak Quick Turn Nexus 200 | Tour CNC à tourelle | Ø 260 mm | 530 mm | 4 000 tr/min | Ø 65 mm | Mandrin 8 po, tourelle 12 outils |
| Haas ST-20Y | Tour CNC avec axe Y, outils animés | Ø 380 mm | 500 mm | 4 000 tr/min | Ø 65 mm | Fraisage et perçage en reprise |
| Okuma LB3000 EX II | Tour CNC pour arbres et brides | Ø 450 mm | 750 mm | 4 000 tr/min | Ø 80 mm | Mandrin 10 po, contre-poupée |
| Machine | Type | Courses X × Y × Z | Broche | Magasin | Usage typique |
|---|---|---|---|---|---|
| Haas VF-2 | Centre d'usinage vertical 3 axes | 762 × 406 × 508 mm | 8 100 tr/min | 24 outils | Plaques, boîtiers, platines |
| Haas VF-4 | Centre d'usinage vertical 3 axes | 1 270 × 508 × 635 mm | 8 100 tr/min | 24 outils | Grandes platines, bâtis, montages |
| Mazak VCN-530C | Centre d'usinage vertical 3 axes | 1 050 × 530 × 510 mm | 12 000 tr/min | 30 outils | Aluminium, finition de surface |
| Machine | Type | Capacité | Caractéristique | Usage typique |
|---|---|---|---|---|
| Colchester Master 2500 | Tour conventionnel | Ø 445 mm sur le banc, 1 270 mm entre pointes | Passage de broche Ø 52 mm | Réparations, arbres, pièces uniques |
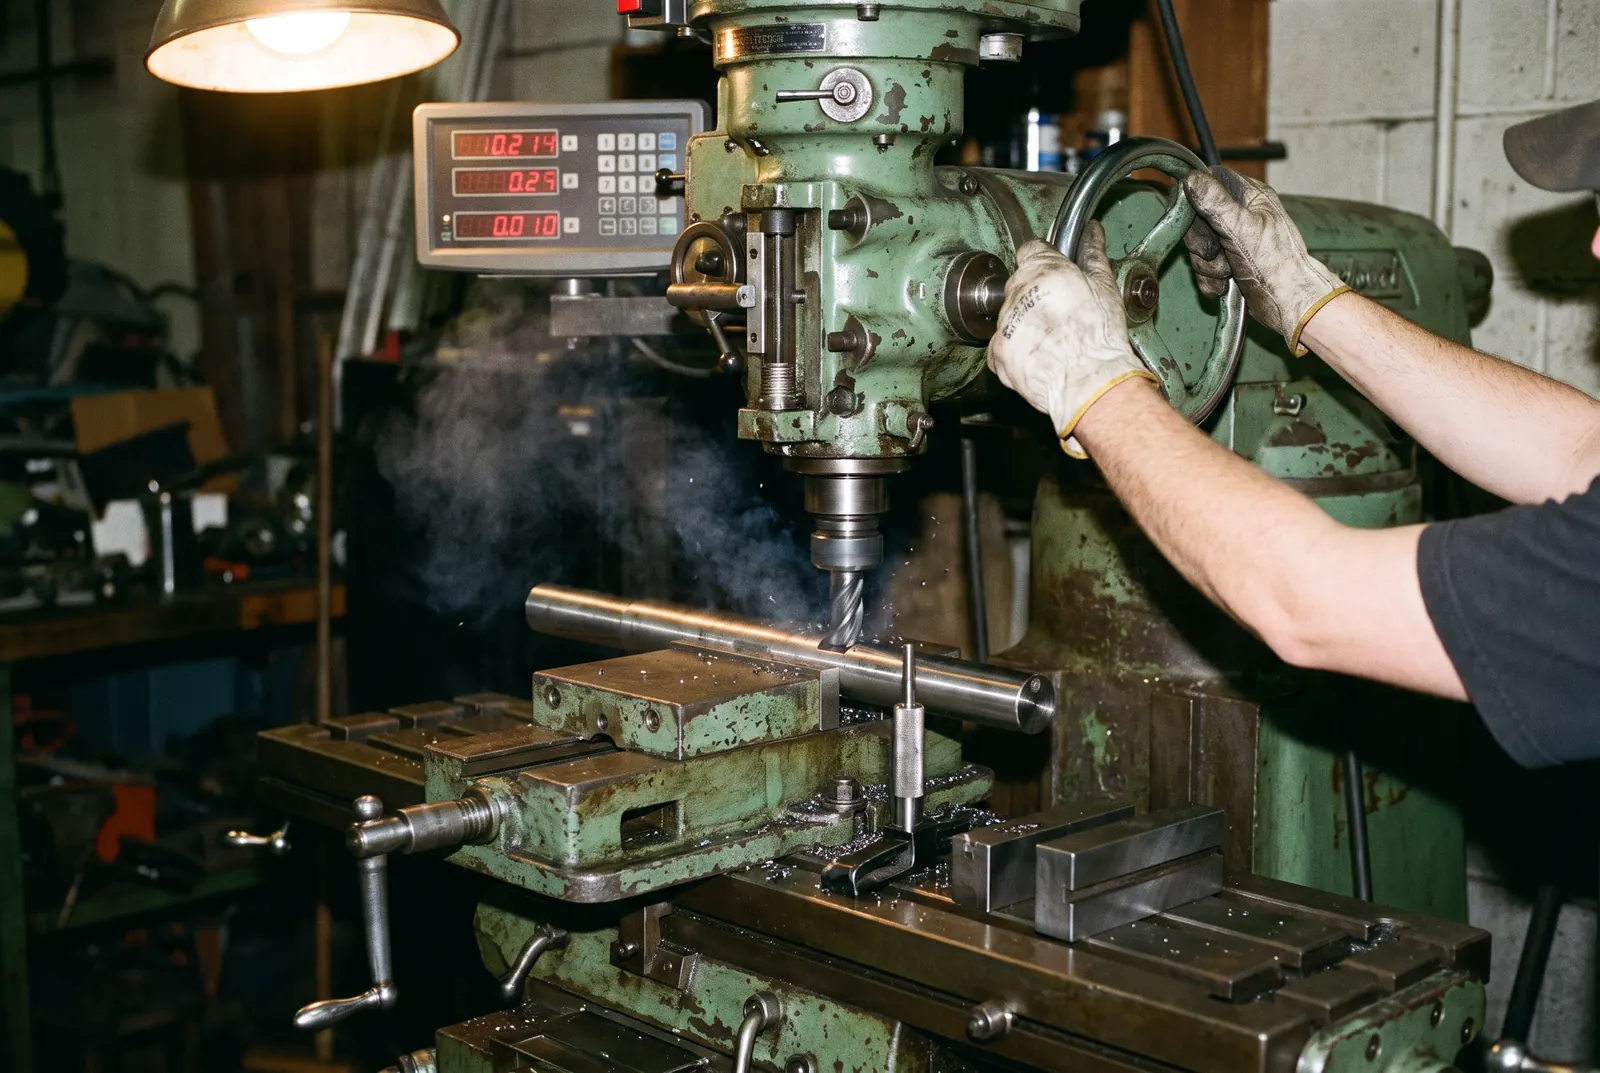
| Bridgeport série I | Fraiseuse à genou, affichage numérique 2 axes | Table 254 × 1 066 mm, course 813 × 406 mm | Tête à 2 vitesses | Rainures, plans, reprises |
| Hyd-Mech S-20 | Scie à ruban horizontale | Capacité ronde Ø 508 mm | Coupe semi-automatique | Débit de barres et de plaques |
| Poste | Procédé | Matières | Usage typique |
|---|---|---|---|
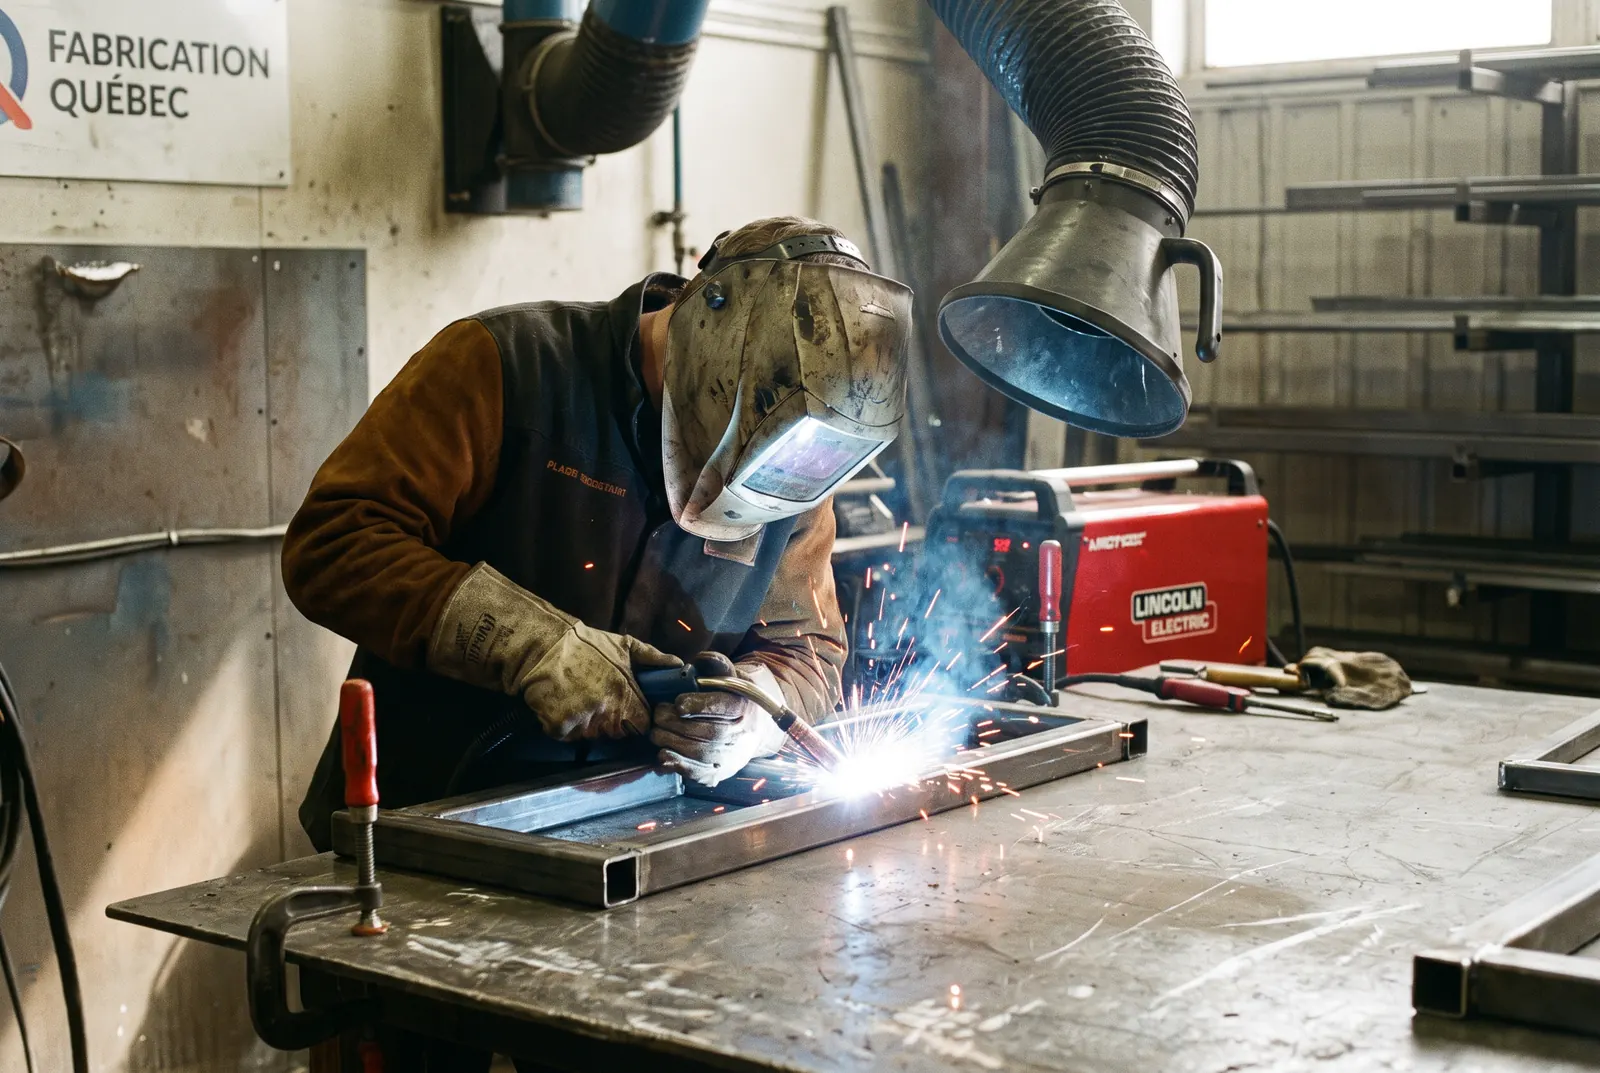
| Lincoln Power MIG 360MP | Soudure MIG / fil fourré | Acier, inox, aluminium (bobineau) | Cadres, bâtis, supports |
| Miller Dynasty 280 | Soudure TIG courant alternatif et continu | Inox, aluminium, acier mince | Inox alimentaire, tubes, joints avec purge d'argon |
| Poste à l'arc (électrode enrobée) | Soudure à l'arc | Acier épais | Réparations de terrain et de machinerie |
Spécifications nominales des fabricants. Liste à jour et capacités détaillées sur demande.
Mesurer avant de livrer
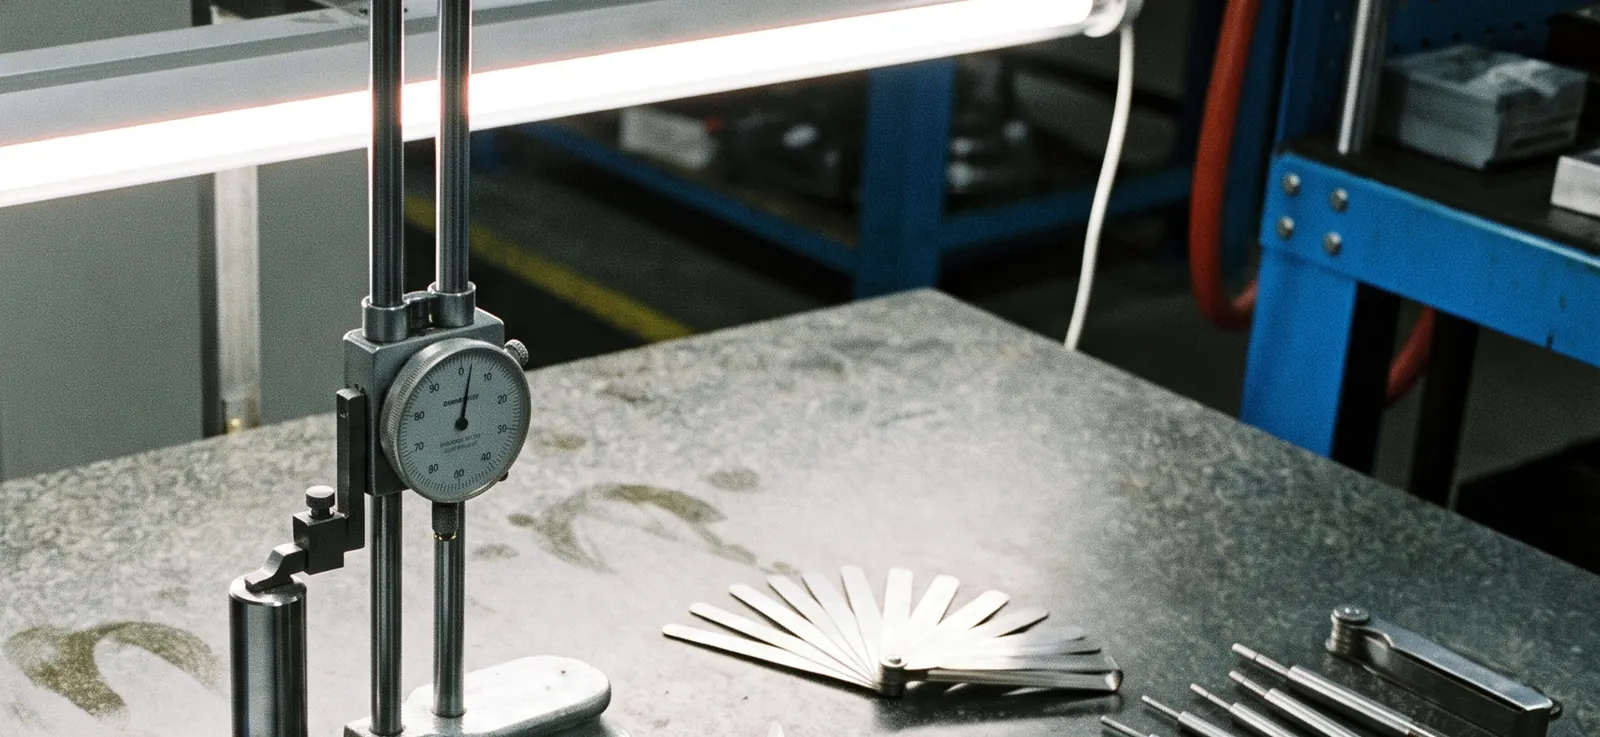
Chaque cote critique est mesurée avant l'expédition, avec des instruments dont la précision dépasse la tolérance demandée. Un rapport de mesures accompagne la pièce sur demande : cote nominale, tolérance, valeur mesurée.
Vous pouvez en voir un exemple dans l'espace de suivi de commande.
| Instrument | Étendue | Précision ou usage |
|---|---|---|
| Micromètres d'extérieur et d'intérieur | 0 à 150 mm | Résolution 0,001 mm |
| Pieds à coulisse numériques | 150 et 300 mm | Résolution 0,01 mm |
| Jauge de hauteur numérique | 0 à 300 mm | Sur marbre de granite 600 × 900 mm |
| Tampons lisses et bagues étalons | Ø 6 à 80 mm | Ajustements H7, k6, P9 |
| Comparateurs à cadran et indicateurs à levier | 0,01 et 0,001 mm | Battement, concentricité, planéité |
| Rugosimètre portatif | Ra 0,05 à 10 µm | Mesure de l'état de surface |
Le chemin d'une pièce
Réception
Plan, matière et quantité validés. Matière identifiée avec son numéro de coulée.
Programmation
Programme et montage préparés, premier exemplaire contrôlé avant la série.
Usinage et soudure
Machines selon la pièce. Les surfaces critiques sont usinées après la soudure.
Contrôle et expédition
Cotes critiques mesurées, rapport sur demande, emballage par pièce.
Plan de l'atelier
Les postes sont disposés dans l'ordre du travail : matière, usinage, soudure, contrôle, expédition. Moins de manutention, moins de risques d'erreur, des délais plus courts.
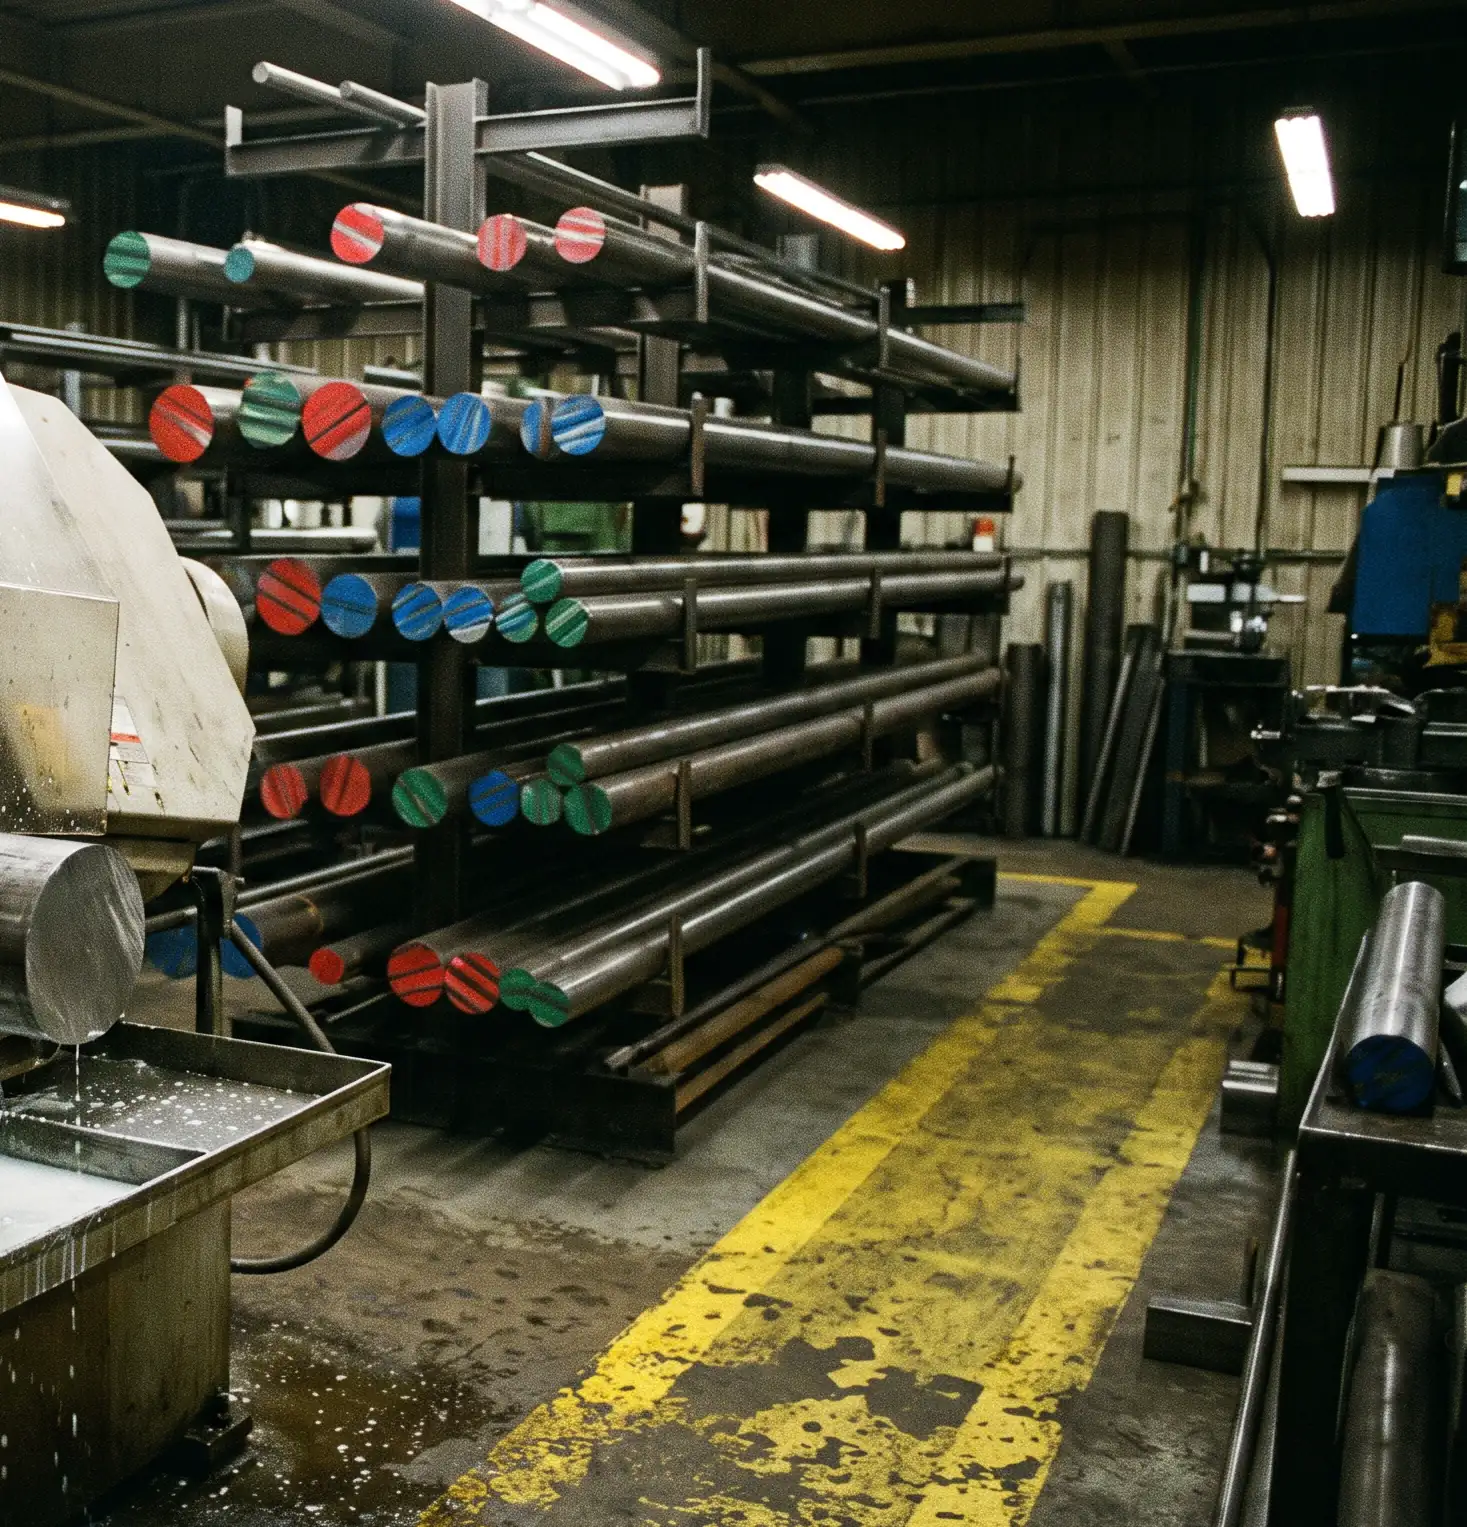
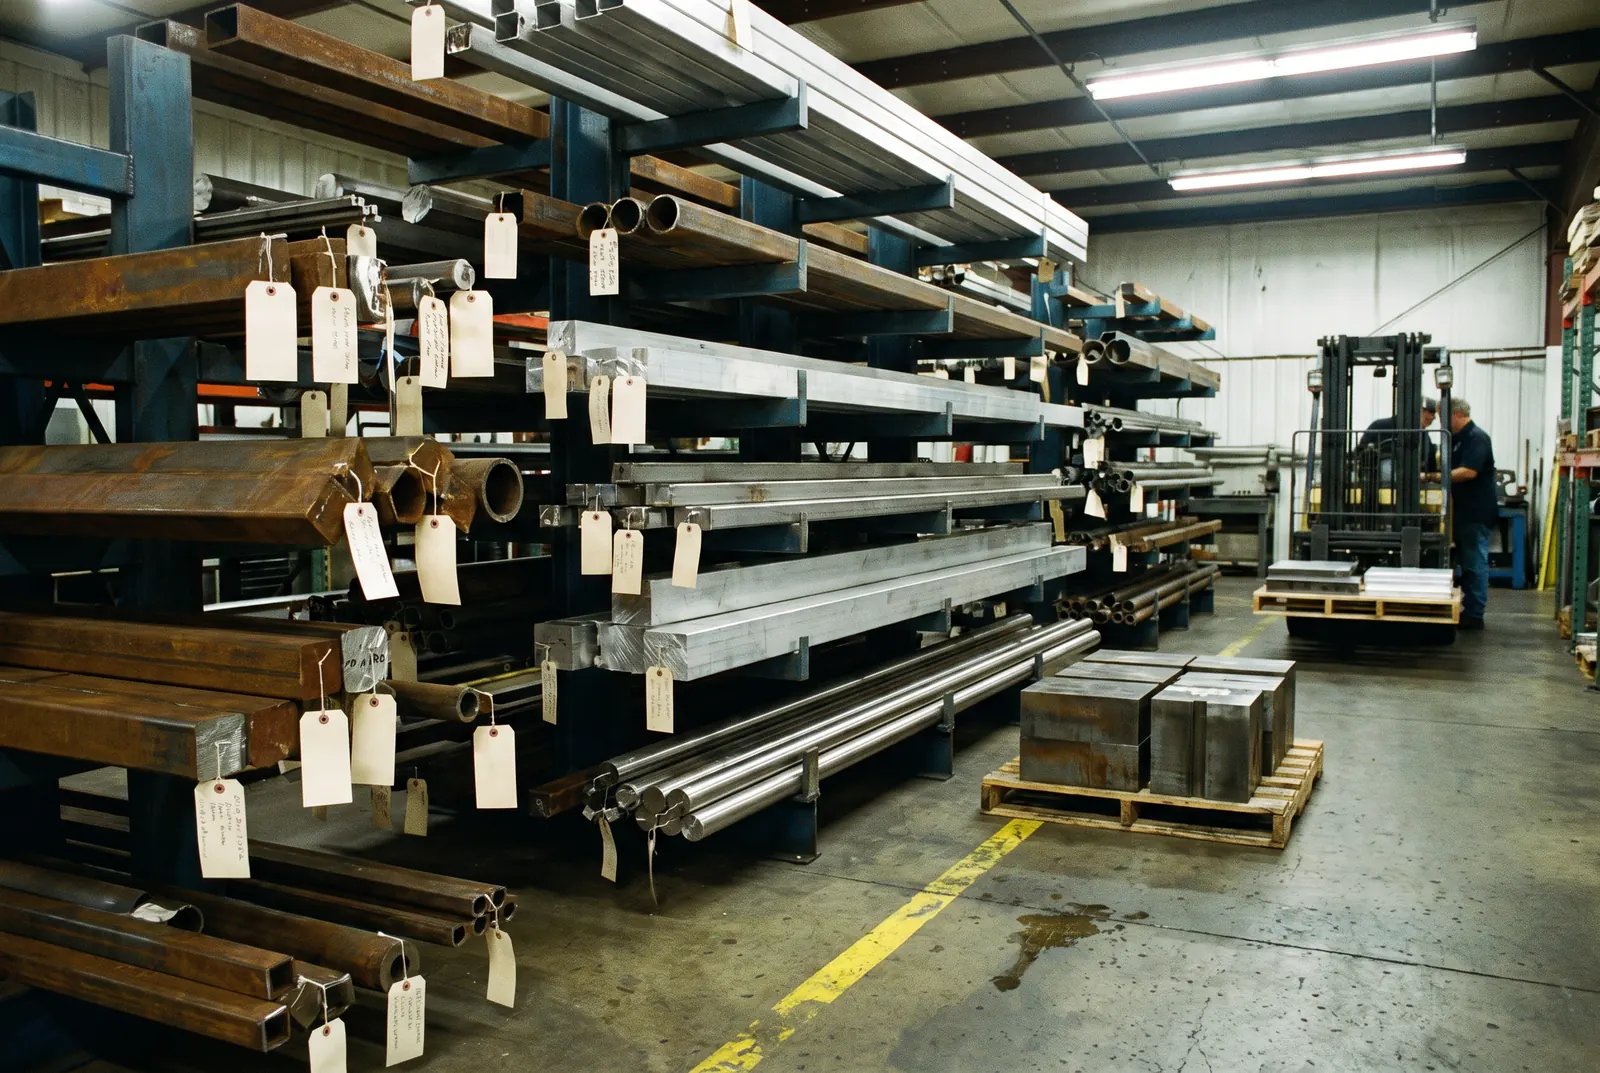
À l'atelier
Venez voir avant de commander
Beaucoup de nos clients commencent par une visite d'une demi-heure : voir les machines, mesurer une pièce, parler du plan. Sur rendez-vous, du lundi au vendredi.
Un plan en main ? Envoyez-le.
Réponse sous 24 h ouvrables, entente de confidentialité sur demande.
Mis à jour le